
リマインダー情報



Sep 09, 2026
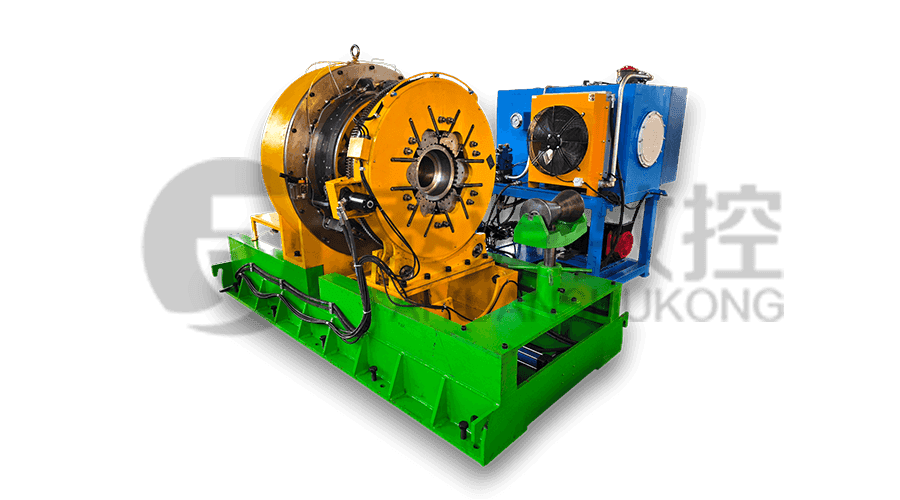
バッキングユニットは、カップリングバッキングマシンまたはねじ込みマシンとも呼ばれ、制御されたトルクを加えて、ねじ付きケーシングとチューブの接続を確立または解除します。故障し始めたとき、最初の兆候は通常、ロックアップや部品の破損ではありません。これは、グラフと一致しなくなったトルク グラフです。機械は正しい回転数で停止しますが、最終トルクは前のジョイントより 10% 低いか、スピンドルが停止した後に接続が 4 分の 1 回転します。
多くの油田接続は API 5B ねじ公差に指定されており、接続固有のトルク チャートで作成されています。バッキングユニットは測定チェーンの一部です。同じパターンが多くの店舗で繰り返されます。 バッキングユニットのトルク精度、クランプグリップ、またはアライメントが徐々に失われています 。パイプ、カップリング、およびネジコンパウンドは仕様の範囲内です。マシンは変数です。この記事では、診断から始まり、校正、メンテナンス、機器の選択に至るまで、バッキングユニットの最も一般的な問題を実際的な解決策にマッピングします。これらのマシンがどのようにトルクを発生させるかについて詳しくは、この説明をお読みください。 カップリングバッキングユニットのトルク出力とメイクアップ原理 .
現場での経験から、通常、トルク トランスデューサのドリフト、クランプとインサートの摩耗、油圧の不安定、スピンドルのミスアライメント、制御エラーまたはプログラム エラーの 5 つの障害グループが指摘されます。それらは常に分離しているわけではありません。 1 つのジョイントのジョーが滑ると、トランスデューサーの故障のように見えるトルク スパイクが発生する可能性があり、スピンドルの位置がずれていると、すべてのカップリングが斜めに開始する可能性があります。
| 問題 | あなたが見るもの | 通常の原因 | 最初の解決策 |
|---|---|---|---|
| トルク変換器のドリフト | 同一ジョイント間で最終トルクが低下または上昇する | ロードセルのゼロシフト、ケーブルの損傷、ゲインの誤り | 使用温度で再度ゼロにします。追跡可能なマスターセルで検証する |
| ジョーとインサートの摩耗 | パイプまたはカップリングはジョーの内側で回転します。 OD 上のスコアライン | 摩耗したインサート、間違ったダイ半径、低いクランプ圧力 | インサートを交換します。半径を確認します。パイプ外径によりクランプ圧力を設定 |
| 油圧の不安定性 | 同じ圧力設定でもトルクが急上昇または低下する | 回路内の空気、リリーフバルブの摩耗、高温のオイル | 空気をパージします。サービスリリーフバルブ;油温を制御する |
| 主軸の芯ずれ | カップリングは斜めから始まります。最初の糸が傷んでいる | スピンドルテーパーの摩耗、ヘッドの緩み、トラムの誤り | テストバーを実行します。テーパー接触を確認します。アセンブリを再度締め付けます |
| 制御エラーまたはプログラムエラー | 機械は早くまたは遅く停止します。間違ったターン数 | 間違ったスレッド番号、残留オフセット、エンコーダのドリフト | プログラムを検証します。明確なオフセット。移動距離の両端のエンコーダをチェックしてください |
トルク エラーは不良接続を隠す可能性があるため、最もコストがかかります。トランスデューサが損傷すると、実際のジョイントのトルクが不足しているにもかかわらず、目標トルクが読み取られる可能性があります。その後、接続は必要なメイクアップ レベルを下回ってステーションを離れます。最善の対策は、最終的な数値だけでなく、トルク対回転曲線全体を記録し、その形状を接続図と比較することです。ねじのコンパウンドを変更すると摩擦も変化するため、トルク ウィンドウは表にリストされているコンパウンドに対してのみ有効です。
クランプの欠陥は通常目に見えます。パイプ外径の周りの光沢のあるマーク、ジョー内の回転、またはローダー内でパイプが曲がり始めている場合は、インサート半径またはクランプ圧力が間違っていることを意味します。油圧障害は、オイルが冷えている場合、汚れている場合、または過熱している場合にトルク障害のように見えることがあります。アライメント違反は最初の 2 つのスレッドで損傷が発生するため、最も危険です。トルクグラフが異常に見える頃には、カップリングはすでに交差ねじになっています。
部品を交換する前に、測定エラーと機械的エラーを分離するシーケンスでバッキング ユニットを実行します。目標は、結果として破損する部分ではなく、チェーン内の最初の障害を特定することです。
メイクアップ サイクルの終わりに突然スパイクが発生する場合は、基準面に到達する前にショルダーが接触していることを意味します。中央の平らなゾーンは、パイプがジョーの中で滑っている可能性があることを意味します。滑らかだが徐々に急になる曲線は、通常、ねじ山の損傷ではなく、ねじ山コンパウンドの圧縮を示しています。バッキング ユニットのエンコーダとトルク トランスデューサは QC 部門が必要とする同じデータを記録するため、これらの曲線を直接比較できます。
切り替え時は、ほとんどのバッキングユニットエラーが発生する瞬間です。異なるケーシング サイズ、新しいカップリング スタイル、またはより低いトルク目標はすべて、物理的なセットアップが間違っていても、制御画面では正しく見えることがあります。切り替え後に 1 つの基準ジョイントを作成すると、生産が開始される前にこれらのエラーが検出されます。シーケンスについては、このガイドで詳しく説明されています。 バッキングユニット旋盤の段取り替え手順とトルク管理 .
予防保守は、バッキングユニットを単なる油圧機械ではなく測定機器として扱うときに最大の効果をもたらします。短い毎日のチェックリストを使用すると、一般的な問題のほとんどが再発するのを防ぎます。
オイルの粘度は温度によって変化するため、低温の機械を校正すると、高温の生産稼働に系統的な誤差が生じる可能性があります。トルク トランスデューサ、ケーブル、アンプ、およびディスプレイは、校正専用のマスター トルク セルを使用して検証する必要があります。実際の間隔は、シフトの数と仕事の厳しさによって異なります。多くのショップでは、毎シフトの開始時に基準ジョイントを繰り返し、完全なマスターセル検証を毎月実行しています。
ジョーインサートの摩耗または不適切な使用は、クランピング関連のバッキングユニットの問題の最も一般的な原因です。挿入半径は、ジョブ ファイルに書き込まれた公称サイズではなく、実際のパイプの外径と一致する必要があります。クランプ圧力がより重いケーシングストリングに設定されている場合、薄肉チューブはトルク測定値が変化する前に楕円形になります。インサートに半径ごとにマークを付け、磨耗したダイスを使用しないようにすることは、高価なねじ山の損傷を避けるための低コストの方法です。
スピンドルの位置ずれはゆっくりと進行するため、無視するのが簡単です。テストバーとダイヤルインジケーターは、スピンドルノーズがクランプ軸に対して直角であるかどうかを示します。最初のねじ山は数ミリ単位で損傷する可能性があるため、目視チェックの代わりに機械メーカーの公差を使用する必要があります。
完全なメンテナンス サイクル後に同じ問題が再発する場合、バッキング ユニットには、工場の接続構成に必要な剛性、制御分解能、またはデータ ロギングが備わっていない可能性があります。選択は、トルク範囲、スピンドル内径、クランプシステム、および切り替えを再現可能にする制御機能に基づいて行う必要があります。
ケーシングとチューブのカップリングを作成および分解する工場にとって、TYSKNKJ-100 ねじ込み式機械のケーシングとチューブのカップリング バッキング ユニットは、制御された油圧トルクとダイベースのクランプを中心に設計された機械の一例です。これにより、オペレータはトルクと回転の明確な読み取り値を得ることができ、これはまさに診断シーケンスに必要なものです。
マシンタイプのより広範な比較については、次のガイドをお読みください。 ケーシングとチューブのカップリングバッキングユニット旋盤の選択 スタンドアロンのバッキング ユニット、ねじ切りとバッキング マシンを組み合わせたもの、および後で生産ラインに統合されるユニットのいずれを選択するかを決定する前に、
診断が正しくても、バッキングユニットの故障によっては、使用可能なチューブラーのねじ山が損傷したままになる場合があります。損傷したパイプ端をすべて廃棄するのは、特に少量の場合には費用がかかります。専用のオイルパイプ加工旋盤を使用すると、元の機械加工と同じ精度でねじ山プロファイルを再切断または復元できます。 TYSK1355油管加工旋盤は、この修理・再加工作業のために設計された機械です。
根本的な問題がトルクの精度ではなく手動操作にある場合は、自動カップリング ラインにより、プロセスの最も変動しやすい部分、つまりパイプとカップリングをバッキング ユニットに手動で出し入れする部分が除去されます。カップリングのインテリジェント生産ラインは、組み立て、検査、データ記録をリンクするため、各接続のトルク曲線が維持されます。
バッキングユニットの問題は、機械が接続公差内で同じトルクと回転結果を繰り返すことができれば解決します。校正と切り替えの規律から始めます。その後、機械がプロセスを保持できない場合は、次のステップでワーク保持、トルク制御、またはマテリアルハンドリングを改善する必要があります。
関連製品
 モデル:TYSK-630T ドリルパイプ、ジョイント、カップリング旋盤
この機械は、安定した加工精度と柔軟なプログラミング機能を備えたファナック CNC システムを採用し、加工部品が厳しい業界基準を確実に満たすことを保証します。 高トルク・重荷重設計で長時間の連続作業にも耐え、耐久性も抜群です。
 モデル:TYSK-1355 オイルパイプ処理旋盤
この機械は、安定した加工精度と柔軟なプログラミング機能を備えたファナック CNC システムを採用し、加工部品が厳しい業界基準を確実に満たすことを保証します。 高トルク・重荷重設計で長時間の連続作業にも耐え、耐久性も抜群です。
 モデル:TYSK-XQJ-550 中および大型PTFEフィルムスカイブマシン
最大直径 550 mm、最大長さ 1000 mm のブランクを加工するように設計されています。ユーザーのニーズに応じたカスタマイズも可能です。 CNCにより速度と厚みを柔軟に変更します。
 シリーズ:TYSK-NKJ ネジオンマシン/ケーシングおよびチューブカップリングバッキングユニット
この機械は、油圧モーター、機械的フローティング機構、およびリアルタイムのトルク検出を使用し、材料の曲げに適応し、材料の変形を防ぎます。 補助マシンは半自動化を支援するように構成されています。
 長くて重い材料ソリューション パイプスレッドの自動荷重およびアンロードメカニズム
特別な柔軟なサポートモードにより、ワークピースの曲げによる加工への影響を効果的に低減し、歩留まりを向上させることができます。当社のパイプねじ切り旋盤と厳密に一致します。
 モジュール式鉄片粉砕機 チップ用の高強度クラッシャー
ブレードは高強度の材料で作られており、塊状の鉄片を破壊するために切りくず抽出装置の出口に合理的に配置されています。ロールバックのリスクを軽減し、無駄なフレームの利用率を向上させます。
 シリーズ:TYSK-HB 半自動耐摩耗性バンド溶接機
ARNCO 100XT、200XT、300XTに適用されます。 φ1.2~2.0の芯入りまたはソリッドワイヤの表面溶接に対応。シングルガンスプレー溶接とダブルガンスプレー溶接の2通りの溶接が可能です。 PLC または CNC システム制御をサポートします。
