
リマインダー情報



Sep 04, 2026
メイクアップ中にケーシングの接続が失敗することは、ほとんど事故ではありません。これは、スレッドが最初に接続されるずっと前に行われた決定の結果です。バッキング装置を操作したり購入したりする人にとって、現場でのパフォーマンスを予測する最も信頼できる指標は、その機械がどのように構築されたかです。バッキングユニットの製造プロセスによって決まります。 トルクの精度、再現性、そして最終的にはユニットがプレミアム接続を保護するか損傷するかどうか .
バッキング ユニットは、ケーシングとチューブのカップリング バッキング ユニットまたはねじ込み機とも呼ばれ、ケーシング、チューブ、およびドリル パイプのねじ接続を作成および解除します。組み立て中に、スピナーが接続を素早く結合し、油圧レンチが制御されたトルクを適用して、その接続に指定された値でねじ山を固定します。ブレークアウト中に、同じ機械が制御された逆トルクを適用して、かじりやねじ山プロファイルの歪みを生じることなく接続を分離します。
言葉 制御された これは、産業グレードの機械と単純なパワーレンチを区別するものです。メイクアップトルクは、ねじの形状、ねじの化合物、使用負荷に基づいて計算された値です。機械が狭い帯域内でトルクを保持できない場合、パイプがどれほど良好であっても、接続部から漏れが発生したり、ダウンホールで破損したりする可能性があります。これが、製造プロセスが運用パフォーマンスと密接に関係している理由です。勉強中 メーカーはどのようにして機械的衝撃を与えずに強力なトルク出力を実現しているか 購入前にデザインを比較するための実用的な方法です。
最終的な性能はコンポーネントの品質だけでなくアセンブリの品質にも左右されるため、バッキング ユニットの製造は規律ある順序に従って行われます。一般的なプラントでは、構築は次の順序で進行します。
各ステージは前のステージに基づいて構築されます。スピンドル穴の位置のずれはソフトウェアでは修正できません。また、トランスデューサーがどれほど正確であっても、油圧回路が不安定だと信頼性の低いトルク測定値が生成されます。
フレームはレンチの反力トルクをすべて伝達します。大型のケーシング接続では、ユニットが数万ニュートンメートルの荷重を発生する可能性があり、その荷重によりフレームがわずかにたわみます。たわみが均一でない場合、レンチのジョーと接続軸の位置がずれます。残留溶接応力により機械加工後にフレームが歪む可能性があるため、溶接が主なリスク源となります。真剣なメーカーは、溶接されたフレームの応力を緩和し、その後、単一のセットアップでベアリング シートと取り付け面を機械加工して、すべての重要な軸が 1 つの基準ジオメトリを共有するようにします。
トルク トレインは、油圧モーターから接続部 (ギアボックス、スピンドル、トルク トランスデューサー) までの機械的な経路です。トランスデューサーの取り付けは、ほとんどの購入者が認識している以上に重要です。直接的なインライントルク測定は接続に加えられる実際のトルクを捕捉しますが、間接システムは油圧からトルクを推測し、シールの摩耗や油温の変化により精度が低下します。メーカーは組み立て中に、ギアの噛み合い、ベアリングのプリロード、バックラッシュを検証します。過剰なバックラッシュは、ねじ山接触の瞬間にトルクスパイクを引き起こします。まさにねじ山表面が最も傷つきやすいときです。
レンチのジョーとスピナーは 1 つのシステムとして機能し、最初の接続から最後のシフトまでクランプ力が一定に保たれる必要があります。メイク中のジョースリップにより熱が発生し、パイプ表面を損傷します。圧力補償されたポンプ制御、適切なサイズのアキュムレーター、および硬化されたジョーインサートは、油圧システムが時折の軽負荷の使用ではなく、連続的なサイクリング用に設計されていることを示しています。
制御システムはトルク曲線を機械の動作に変換します。最新のユニットは接続固有のトルク プログラムを保存し、トルクが目標に近づくと速度を下げ、最後の回転角度をクリープ速度で終了します。キャリブレーションは製造プロセスの一部であり、後付けではありません。トルク トランスデューサは追跡可能な基準と照合して検証する必要があり、機械には校正証明書が付属して出荷される必要があります。
エンドユーザーは、バッキングユニットが工場から出荷される前に満たさなければならない合格基準を目にすることはほとんどありません。これらの目標は、メーカーが何を保証するつもりかを評価するための有用なベースラインです。
| パラメータ | 典型的な合格目標 | なぜそれが重要なのか |
|---|---|---|
| トルク精度 | 設定値の±1%以上 | 接続の不足または過剰な構成を防止します |
| スピンドル穴の同心度 | 0.05mm TIR以下 | ジョーを接続軸と一直線に保ちます |
| トルク変換器の取り付け | インラインでの直接測定 | 油温やシールの磨耗にもかかわらず精度を維持 |
| クランプ力の再現性 | ±2%以上 | ジョーの滑りや表面の損傷を防ぎます |
| スピナー速度制御 | 速度可変クリープ機能付き | ねじ接触時の衝撃荷重を回避 |
| 油圧漏れ定格 | 定格圧力で外部漏れなし | 安定したトルクと安全な操作を保証します。 |
これらの値は、普遍的な仕様というよりも有用なベースラインですが、規律ある製造目標がどのようなものであるかを示しています。これらの条件を満たすユニットは、反復的な製造と停止のサイクルを処理し、一貫した結果をもたらします。そうでないユニットは、かじり、接続部の漏れ、ねじ山の早期摩耗として現場に現れます。
バッキングユニットは出荷前に、実際の作業サイクルを反映する工場受け入れテストを受ける必要があります。油圧システムは圧力テストされ、レンチは最大定格トルクで循環され、動作範囲全体にわたる複数のポイントでトルク精度がチェックされます。ケーシングとチューブの接続は API 5CT や API 5B などの規格に該当するため、多くのサプライヤーは、自社の機器がこれらの規格が要求するトルク値とねじ形状を処理できることを証明する必要もあります。
パンフレットだけでなく、校正証明書と工場受入報告書もリクエストしてください。メーカーがトルクトレーサビリティを文書化できない場合、現場でのパフォーマンスは賭けになります。規制面について詳しくは、次の記事をご覧ください。 API 5CT バッキング旋盤のコンプライアンス要件 仕様を最終決定する前に。
製造のショートカットの結果は、予測可能な場所に現れます。
良好な製造プロセスの最も目に見える兆候は、ボーリングの予測可能性です。つまり、すべての接続で同じトルク、同じ速度曲線、同じ結果が得られることです。
製造プロセスを理解すると、注文書に署名する前に適切な質問をすることが容易になります。
機器レベルでは、ケーシングおよびチューブ作業用の実用的なオプションは、油田管加工におけるメイクアップおよびブレークアウト トルクを制御するために構築されたケーシングおよびチューブ用の TYSKNKJ-100 シリーズ バッキング ユニットです。
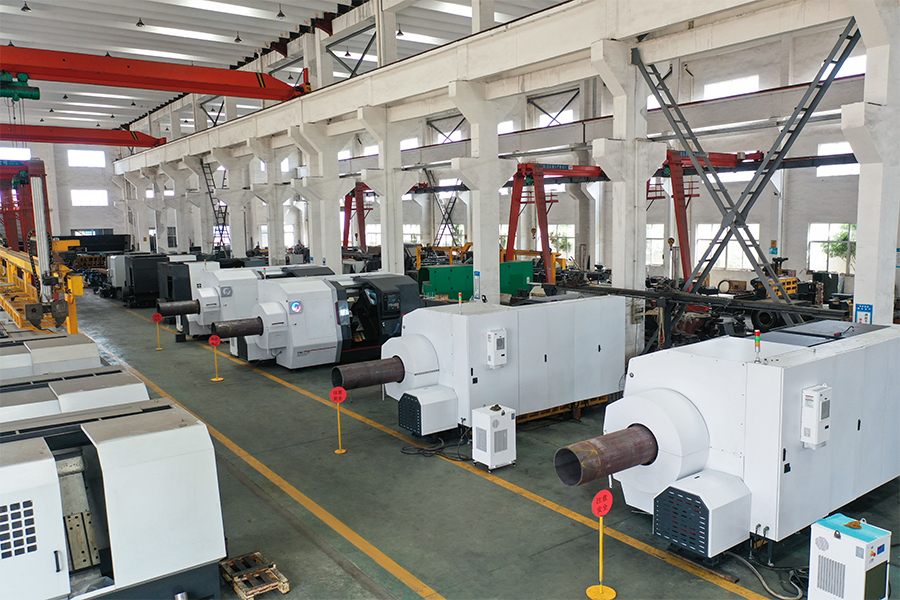
完全なカップリング プラントでは、上流のねじ切り作業用のオイル パイプ加工旋盤は、バッキング ユニットが接続を検出する前に、ねじの形状を許容範囲内に保持する必要があります。機械自体を超えて、機械加工、バッキング、検査を 1 つのフローにリンクする結合インテリジェント生産ラインが、単一の優れた機械では解決できないボトルネックを防ぎます。
バッキングユニットの製造プロセスは部品のリストではありません。それは、アライメント、トルク、校正、検証に関する制御された一連の決定です。こうした決定を理解している購入者は、プレミアム接続を保護するマシンと、静かにダメージを与えるマシンの違いを見分けることができます。その違いは、すべての糸、すべての接合部、そしてそれが到達するすべての井戸に現れます。
関連製品
 モデル:TYSK-630T ドリルパイプ、ジョイント、カップリング旋盤
この機械は、安定した加工精度と柔軟なプログラミング機能を備えたファナック CNC システムを採用し、加工部品が厳しい業界基準を確実に満たすことを保証します。 高トルク・重荷重設計で長時間の連続作業にも耐え、耐久性も抜群です。
 モデル:TYSK-1355 オイルパイプ処理旋盤
この機械は、安定した加工精度と柔軟なプログラミング機能を備えたファナック CNC システムを採用し、加工部品が厳しい業界基準を確実に満たすことを保証します。 高トルク・重荷重設計で長時間の連続作業にも耐え、耐久性も抜群です。
 モデル:TYSK-XQJ-550 中および大型PTFEフィルムスカイブマシン
最大直径 550 mm、最大長さ 1000 mm のブランクを加工するように設計されています。ユーザーのニーズに応じたカスタマイズも可能です。 CNCにより速度と厚みを柔軟に変更します。
 シリーズ:TYSK-NKJ ネジオンマシン/ケーシングおよびチューブカップリングバッキングユニット
この機械は、油圧モーター、機械的フローティング機構、およびリアルタイムのトルク検出を使用し、材料の曲げに適応し、材料の変形を防ぎます。 補助マシンは半自動化を支援するように構成されています。
 長くて重い材料ソリューション パイプスレッドの自動荷重およびアンロードメカニズム
特別な柔軟なサポートモードにより、ワークピースの曲げによる加工への影響を効果的に低減し、歩留まりを向上させることができます。当社のパイプねじ切り旋盤と厳密に一致します。
 モジュール式鉄片粉砕機 チップ用の高強度クラッシャー
ブレードは高強度の材料で作られており、塊状の鉄片を破壊するために切りくず抽出装置の出口に合理的に配置されています。ロールバックのリスクを軽減し、無駄なフレームの利用率を向上させます。
 シリーズ:TYSK-HB 半自動耐摩耗性バンド溶接機
ARNCO 100XT、200XT、300XTに適用されます。 φ1.2~2.0の芯入りまたはソリッドワイヤの表面溶接に対応。シングルガンスプレー溶接とダブルガンスプレー溶接の2通りの溶接が可能です。 PLC または CNC システム制御をサポートします。
